


Какие показатели холодильной системы необходимо контролировать ежедневно: практический чек-лист для камер шоковой заморозки

В промышленном производстве замороженных продуктов стабильная работа холодильной системы напрямую влияет на качество продукции, расход электроэнергии и прибыльность предприятия. Даже незначительное отклонение одного из параметров может привести к увеличению энергопотребления на 10–30%, ухудшению качества замораживания или аварийной остановке оборудования.
Именно поэтому на современных предприятиях рекомендуется ежедневно контролировать ключевые показатели работы холодильного оборудования. Такой подход позволяет выявлять проблемы на ранних стадиях и избегать дорогостоящего ремонта.
Рассмотрим, какие параметры необходимо проверять каждый день и какие значения считаются нормальными для камер шоковой заморозки пищевых продуктов.
Температура кипения хладагента
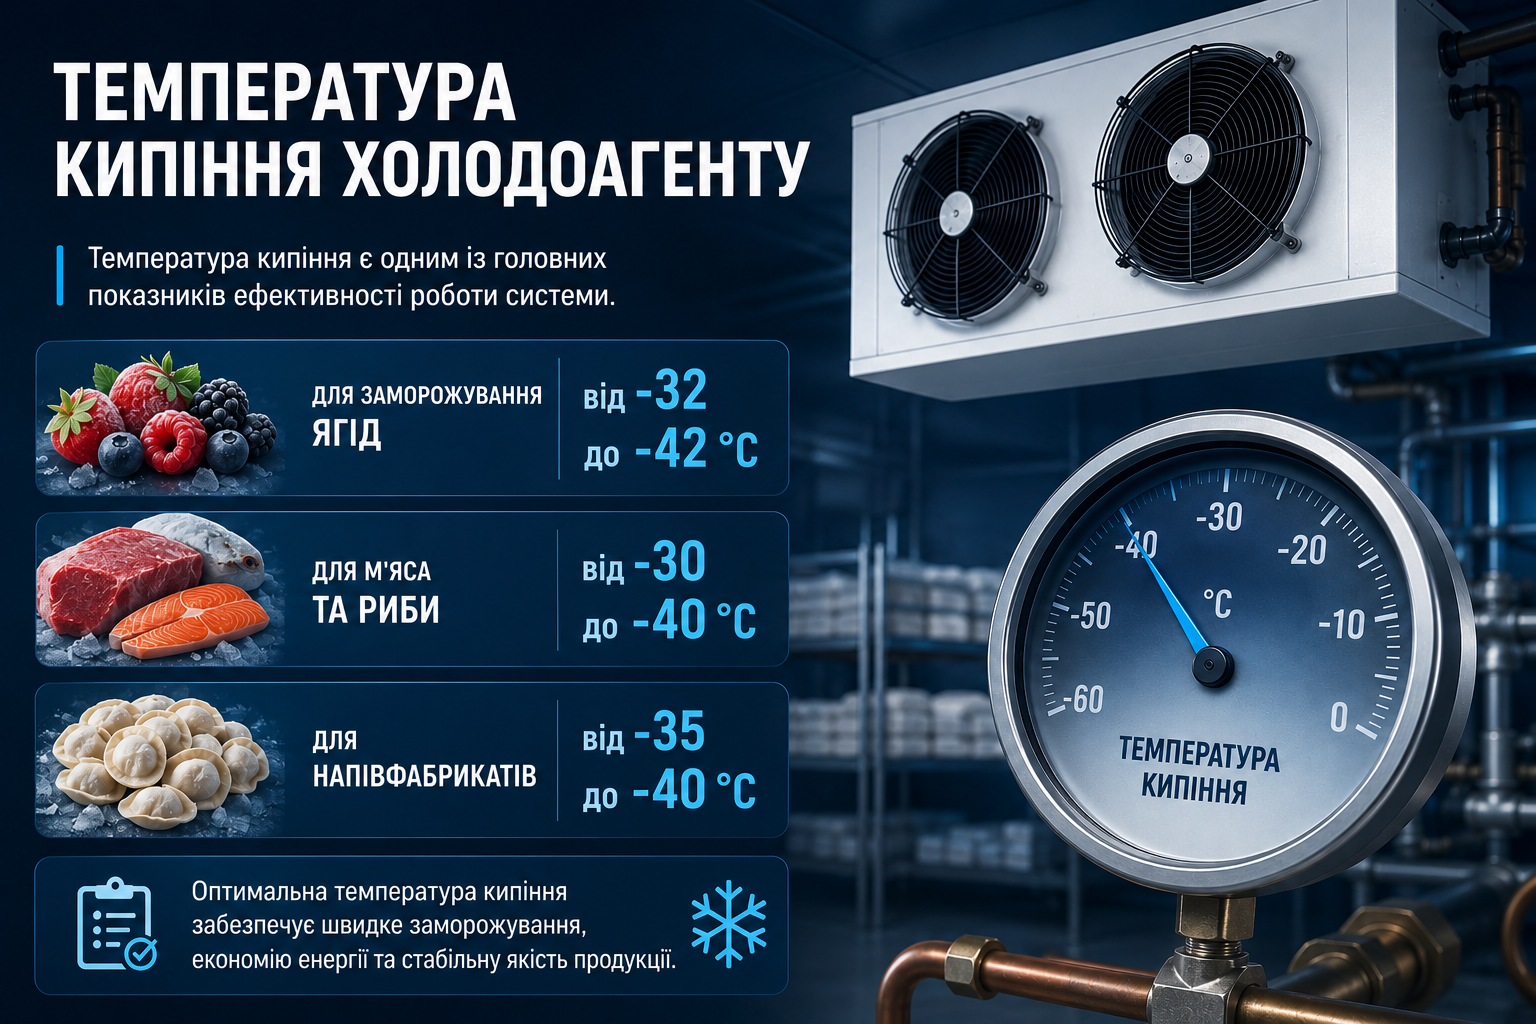
Температура кипения является одним из основных показателей эффективности работы системы.
Для камер шоковой заморозки она обычно составляет:
- для замораживания ягод: от -32 до -42 °С;
- для мяса и рыбы: от -30 до -40 °С;
- для полуфабрикатов: от -35 до -40 °С.
Если температура кипения начинает снижаться на 3–5 градусов, это может свидетельствовать о:
- загрязнении воздухоохладителя;
- недостатке хладагента;
- неправильной настройке ТРВ;
- проблемах в работе вентиляторов;
- образовании инея на теплообменниках.
Практика показывает, что снижение температуры кипения всего на 5 °С способно увеличить продолжительность цикла замораживания на 15–25% и повысить потребление электроэнергии на 10–20%.
Для предприятия, которое ежедневно замораживает 20 тонн продукции, это означает потерю производительности и дополнительные расходы на электроэнергию.
Температура конденсации
Вторым критически важным параметром является температура конденсации.
Для воздушных конденсаторов нормальными считаются следующие показатели:
- зимой: +20…+30 °С;
- весной и осенью: +30…+40 °С;
- летом: +40…+50 °С.
Каждый дополнительный градус температуры конденсации увеличивает потребление электроэнергии примерно на 2–3%.
Например, если температура конденсации возрастает с +35 до +45 °С, затраты на электроэнергию могут увеличиться почти на 20%.
Основные причины:
- загрязнение ребер конденсатора;
- неисправность вентиляторов;
- недостаточный воздухообмен;
- избыточное количество хладагента в системе.
Именно поэтому ежедневный контроль этого показателя позволяет оперативно реагировать на проблемы еще до возникновения аварийных ситуаций.
Перегрев хладагента
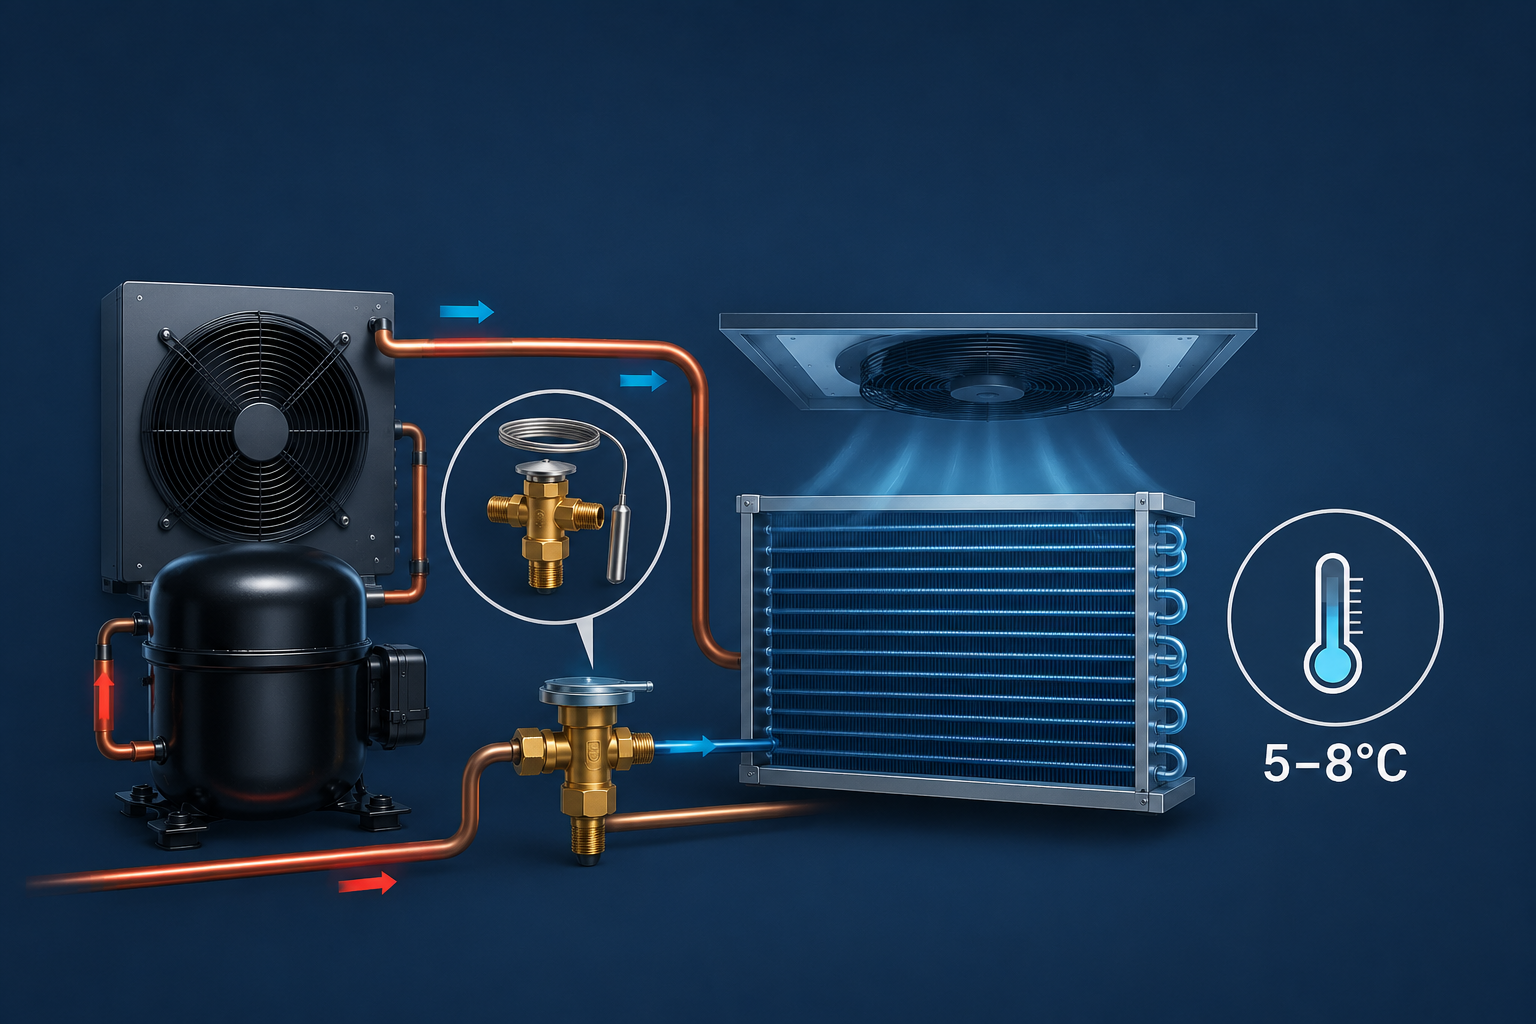
Перегрев показывает, насколько правильно работает терморегулирующий вентиль и полностью ли используется площадь испарителя.
Для большинства систем шоковой заморозки оптимальный перегрев составляет:
5–8 °С.
Если перегрев превышает 10–12 °С, это может означать:
- недостаточную подачу хладагента;
- загрязнение фильтров;
- проблемы с ТРВ;
- частичную утечку хладагента.
Слишком низкий перегрев, менее 3 °С, также опасен, поскольку жидкий хладагент может попасть в компрессор и вызвать гидравлический удар.
Стоимость ремонта винтового компрессора после такого повреждения может достигать десятков тысяч долларов.
Переохлаждение жидкости
Переохлаждение позволяет оценить правильность заправки системы хладагентом.
Нормальными считаются показатели 2–5 °С.
Если переохлаждение уменьшается до нуля, существует риск появления паровой фазы в жидкостной магистрали, что негативно влияет на работу ТРВ и снижает холодопроизводительность установки.
Напротив, чрезмерное переохлаждение может свидетельствовать об избытке хладагента.
Ежедневный контроль этого параметра помогает поддерживать систему в оптимальном режиме работы.
Давление всасывания и нагнетания компрессора
Для современных промышленных установок давление является одним из основных индикаторов технического состояния оборудования.
Например, для систем на фреоне R404A типичные значения могут составлять:
Давление всасывания:
0,5–2,0 бар.
Давление нагнетания:
12–20 бар.
Резкое отклонение от этих показателей может сигнализировать о:
- загрязнении теплообменников;
- утечке хладагента;
- неисправности компрессора;
- проблемах с автоматикой.
Регулярное ведение журнала давлений позволяет отслеживать тенденции и прогнозировать будущие неисправности.
Температура масла в компрессоре
Температура масла напрямую влияет на ресурс компрессора.
Для винтовых компрессоров нормой считается:
от +45 до +65 °С.
При температуре выше +75 °С начинается ускоренное старение масла и снижение его смазывающих свойств.
По оценкам производителей компрессорного оборудования, каждые дополнительные 10 °С могут сокращать срок службы масла почти вдвое.
Поэтому контроль температуры масла должен быть обязательной частью ежедневного технического осмотра.
Температура продукта после замораживания
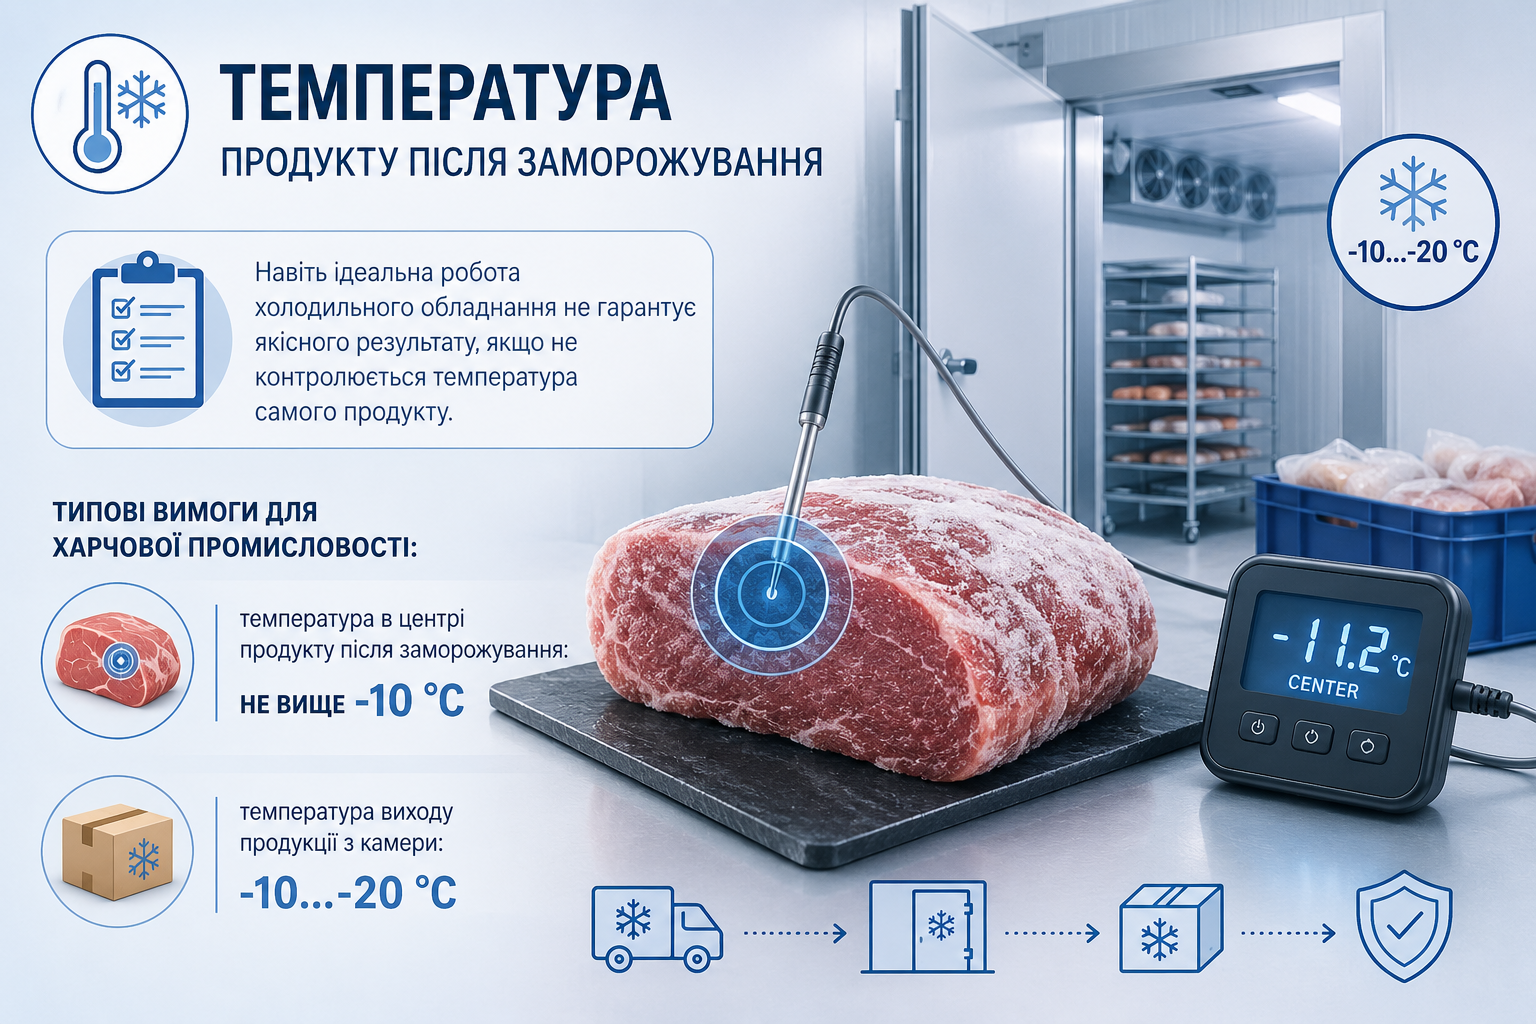
Даже идеальная работа холодильного оборудования не гарантирует качественный результат, если не контролируется температура самого продукта.
Типовые требования для пищевой промышленности:
- температура в центре продукта после замораживания — не выше -10 °С;
- температура продукции при выходе из камеры — от -10 до -20 °С.
Недостаточная глубина замораживания может привести к:
- ухудшению структуры продукта;
- потере соков после размораживания;
- сокращению срока хранения;
- рекламациям со стороны покупателей.
Именно поэтому ежедневная выборочная проверка температуры продукции является обязательной процедурой на любом предприятии.
Слишком низкая температура продукта после замораживания также приводит к увеличению продолжительности цикла замораживания и росту потребления электроэнергии.
Потребление электроэнергии
Одним из важнейших экономических показателей является суточное потребление электроэнергии.
Если предприятие ежедневно замораживает одинаковое количество продукции, а расход электроэнергии внезапно увеличивается на 10–15%, это может свидетельствовать о скрытых проблемах:
- образовании инея на испарителях;
- загрязнении конденсаторов;
- ухудшении работы вентиляторов;
- неправильных режимах оттайки;
- потерях хладагента.
Контроль энергопотребления позволяет выявлять неисправности значительно раньше, чем они приведут к аварийной остановке производства.
Состояние инея на воздухоохладителях
Визуальный контроль испарителей занимает всего несколько минут, но способен сэкономить значительные средства.
Толщина слоя инея более 3–5 мм уже заметно снижает эффективность теплообмена.
Исследования показывают, что сильное обмерзание способно увеличить потребление электроэнергии на 15–30%.
Кроме того, возрастает нагрузка на компрессоры и увеличивается продолжительность циклов замораживания.
Именно поэтому ежедневный осмотр состояния воздухоохладителей является важным элементом контроля.
Какой ежедневный чек-лист рекомендуется использовать?
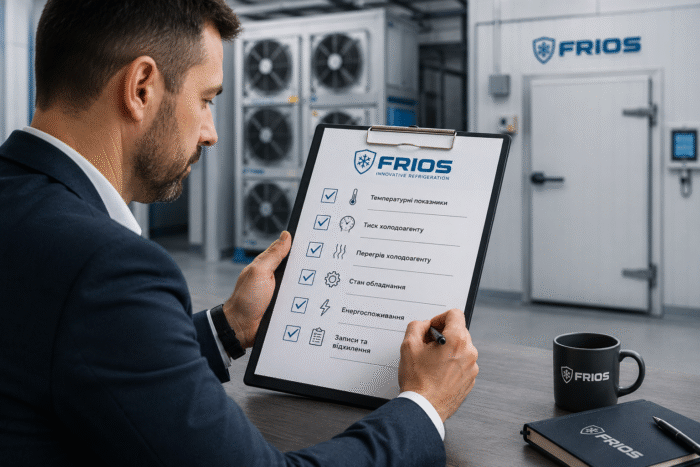
Операторам камер шоковой заморозки рекомендуется ежедневно контролировать следующие показатели:
- температура кипения;
- температура конденсации;
- перегрев;
- переохлаждение;
- давление всасывания;
- давление нагнетания;
- температура масла винтового компрессора;
- уровень фреона и масла в системе;
- температура готовой продукции на входе и выходе;
- суточное потребление электроэнергии;
- состояние конденсатора на наличие загрязнений;
- состояние воздухоохладителей и наличие инея.
Ведение такого журнала занимает не более 10–15 минут за смену, но позволяет избежать многотысячных убытков, связанных с аварийным ремонтом оборудования и потерей продукции.
Промышленное холодильное оборудование для камер шоковой заморозки работает эффективно только при условии постоянного контроля основных технических параметров. Большинство серьезных неисправностей начинается с незначительных отклонений температур, давлений или потребления электроэнергии, которые легко обнаружить во время ежедневного осмотра.
Регулярный мониторинг температуры кипения, температуры конденсации, перегрева, давления, температуры масла и состояния теплообменников позволяет снизить эксплуатационные расходы, продлить срок службы оборудования и обеспечить стабильно высокое качество замороженной продукции.
Для современных предприятий пищевой промышленности такой подход давно стал не рекомендацией, а обязательным условием эффективного производства.
Бесплатный просчет оборудования?
Вы можете бесплатно просчитать стоимость и мощность требуемого вам оборудования. Для этого нажмите кнопку ниже, заполните форму, в которой нужно подробно описать ваш запрос. Или завяжитесь с нашими менеджерами по телефону +38 (050) 620-15-08 или по e-mail: sales@frios.ua
Вы можете с нами связаться через соц сети
Наши награды и сертификаты:


Компания FRIOS – лидер на рынке промышленного холода. Мы предлагаем камеры шоковой заморозки, оборудование для холодильных и морозильных камер, системы охлаждения жидкостей и газов, и другое